共 30 条结果(原站共 624 条,已保存前三页)
技术干货 | 车规芯片ESD必看:HBM与CDM为何缺一不可? 原创
随着集成电路制程工艺不断缩小,静电放电(ESD)对芯片可靠性的威胁持续加剧。芯片从生产、封装、运输到测试的各个环节,都有可能遭遇 ESD 冲击。对车规芯片而言,做可靠性验证时,ESD 是绕不开的必测项目。很多工程师会有这样的疑问:已经做完HBM测试,为什么AEC-Q100还强制要求做CDM测试?两项测试可以互相替代吗?HBM 和 CDM 究竟有什么区别?答案很明确:HBM 与 CDM 模拟的静电场景完全不同,失效机理不能互相替代,两项测试共同覆盖芯片全生命周期的静电风险。本文将结合SGS微电子实验室的实操经验,把 HBM 与 CDM 的区别、测试要求与应用逻辑一次讲清楚。 HBM 人体模型(Human Body Model)模拟场景:人体带电后触摸芯片引脚常见于:芯片测试、SMT 贴片时,操作人员手部接触器件,由于人体在地面上走动、摩擦会积累电荷,触摸芯片引脚时,静电便通过芯片引脚进入芯片内部,再通过其他引脚释放到地。 图片来源:ANSI/ESDA/JEDEC JS-001-2017 H
2026-10-13 17:07:00 技术文章 阅读:19
SGS粘接知识小百科:潮气固化弹性胶——粘接密封不可忽视的工艺风险 原创
潮气固化型柔弹性胶粘剂在工业场景应用广泛,主流产品主要包含聚氨酯胶、MS 改性硅烷胶以及硅酮胶三类。在工业制造与轨道交通装备领域,该类弹性胶粘剂大量用于车辆风挡、侧窗玻璃粘接装配,同时承担各类构件接头粘接、缝隙密封等工作。 潮气固化胶粘剂依靠环境水汽完成交联反应,固化由表层向内部逐步推进,胶层固化整体并不均匀。在标准工况条件下,胶体每日固化前沿推进深度约 2 4 mm;随着胶层厚度增大,水汽向内扩散阻力上升,固化速率随之衰减。在适宜温湿度环境中,若要 10 mm 胶层实现充分固化、力学性能趋于终值,养护周期通常需要 7 天及以上。 基于该固化特点,接头结构设计阶段建议充分考量胶层厚度带来的固化限制。若粘接缝隙过深,水汽难以抵达胶体芯部,易出现胶层内部固化不完全,继而引发粘接失效、内部缺陷等质量隐患。 针对大厚度胶缝工况,部分胶粘剂配套 Booster 助推加速系统,可有效改善深层胶体固化效果,缩短养护周期。但采用该方案时,需匹配专用施胶设备或胶泵,同时严格监控助推剂与主胶的混合状态,做好
2026-10-09 15:56:05 技术文章 阅读:57SGS粘接知识小百科:环氧胶粘剂工业应用工艺要点—— 双组分与单组分胶实操解析 原创
工业场景中环氧胶粘剂以双组分体系居多,由树脂主剂与固化剂两部分构成。施工时建议严格遵照产品标定质量比或者体积比完成计量,充分混匀后再开展施胶作业。计量精度直接影响粘接性能,配比偏差会造成胶体固化异常,粘接强度难以达到设计指标,埋下后期失效隐患。 双组分胶体完成混合后存在对应的适用期(Pot Life)。两组分一经接触,就需要在适用期窗口内按比例混合均匀并完成施胶、对接、定位固定全部工序,超时施工会造成胶体性能大幅衰减。适用期并非固定参数,会受环境温度、一次混胶总量的影响。环氧固化属于放热反应,混胶量越大、环境温度越高,放热越明显,可操作时间就会被压缩。正式投产之前,需要结合现场工况开展验证,把控合理施工窗口期。 市面上大量双组分环氧胶采用双筒预装包装,搭配原厂静态混合器,有助于简化施工流程。实际应用过程中,建议优先使用产品配套的静态混合器,不建议随意替换其它型号。即便选用混合阶数更高的混合器,投入现场使用前也建议完成适配验证。胶粘剂的混合均匀度,不只取决于混合器内部单元阶数,还和主剂、固
2026-10-09 00:00:00 技术文章 阅读:97
技术干货 | ASTM E595释气测试:如何评估材料在真空环境下的挥发风险? 原创
在航空航天及高科技领域,材料性能的要求极为严格。特别是在特殊的空间环境中,电子元器件的释放特性直接影响设备的稳定运行。在真空条件下,材料释气(Outgassing)是十分普遍的现象,这类物质析出问题会直接影响高科技设备、航空组件运行的稳定性与安全性,ASTM E595真空释气测试由此成为筛选原材料、管控进料品质的关键手段。ASTM E595测试起源于美国NASA(美国航天总署),最初服务于航天领域的真空释气评价。伴随着半导体与电子产业飞速发展,大量生产制程处于高真空、低压、高洁净度工况,这项航天级测试逐步向民用科技行业普及,应用边界进一步拓展至厂房建设、建筑、消防等场景,兼顾洁净度维持与防火安全双重需求。SGS率先布局,推出 ASTM E595测试服务,助力国内科技产业做好材料品质把关。 哪些场景容易发生Outgassing? 密闭、受限的狭小内部空间; 压力存在波动变化的工艺流程与使用环境; 会产生高温热量的空间或生产工序; 温差波动幅度较大的工况环境。 ASTM E595主要评估哪些
2026-09-29 17:00:00 技术文章 阅读:79
SGS焊接知识小百科:焊剂烘干:焊缝质量的关键保障 原创
埋弧焊是利用焊丝与工件之间在焊剂层下燃烧的电弧产生热量,熔化焊丝、焊剂和母材金属而形成焊缝的熔化极电弧焊,由于焊接时电弧掩埋在焊剂层下燃烧,电弧光不外露,因此称为埋弧焊。焊剂作为焊接核心辅助材料,其烘干条件直接影响焊缝质量。焊剂含硅酸盐、氟化物等吸潮成分,含水量超 0.1% 时,焊缝气孔率会增加 40% 以上,还易引发氢致延迟裂纹,严重时导致结构失效。不同焊剂需精准匹配烘干参数:熔炼焊剂 250-300℃保温 2 小时,烧结焊剂需 350-400℃烘干 2 小时以上,低氢型焊剂则要 350-430℃烘干 1-2 小时,且烘干后需保温存放防二次吸潮。温度过低或时间不足无法除尽水分,过高则会破坏焊剂有效成分,降低保护性能。规范操作不可忽视:焊剂烘干需缓慢升降温,炉内铺设厚度不超 50mm,烘干后立即转入 80-110℃保温设备。库房需控温 10-30℃、湿度≤60%,开封焊剂 48 小时内用完。如今智能化烘干设备和标准化管理,让焊剂烘干质量更可控,是提升焊接合格率的关键举措。 关于我们SGS
2026-09-24 00:00:00 技术文章 阅读:439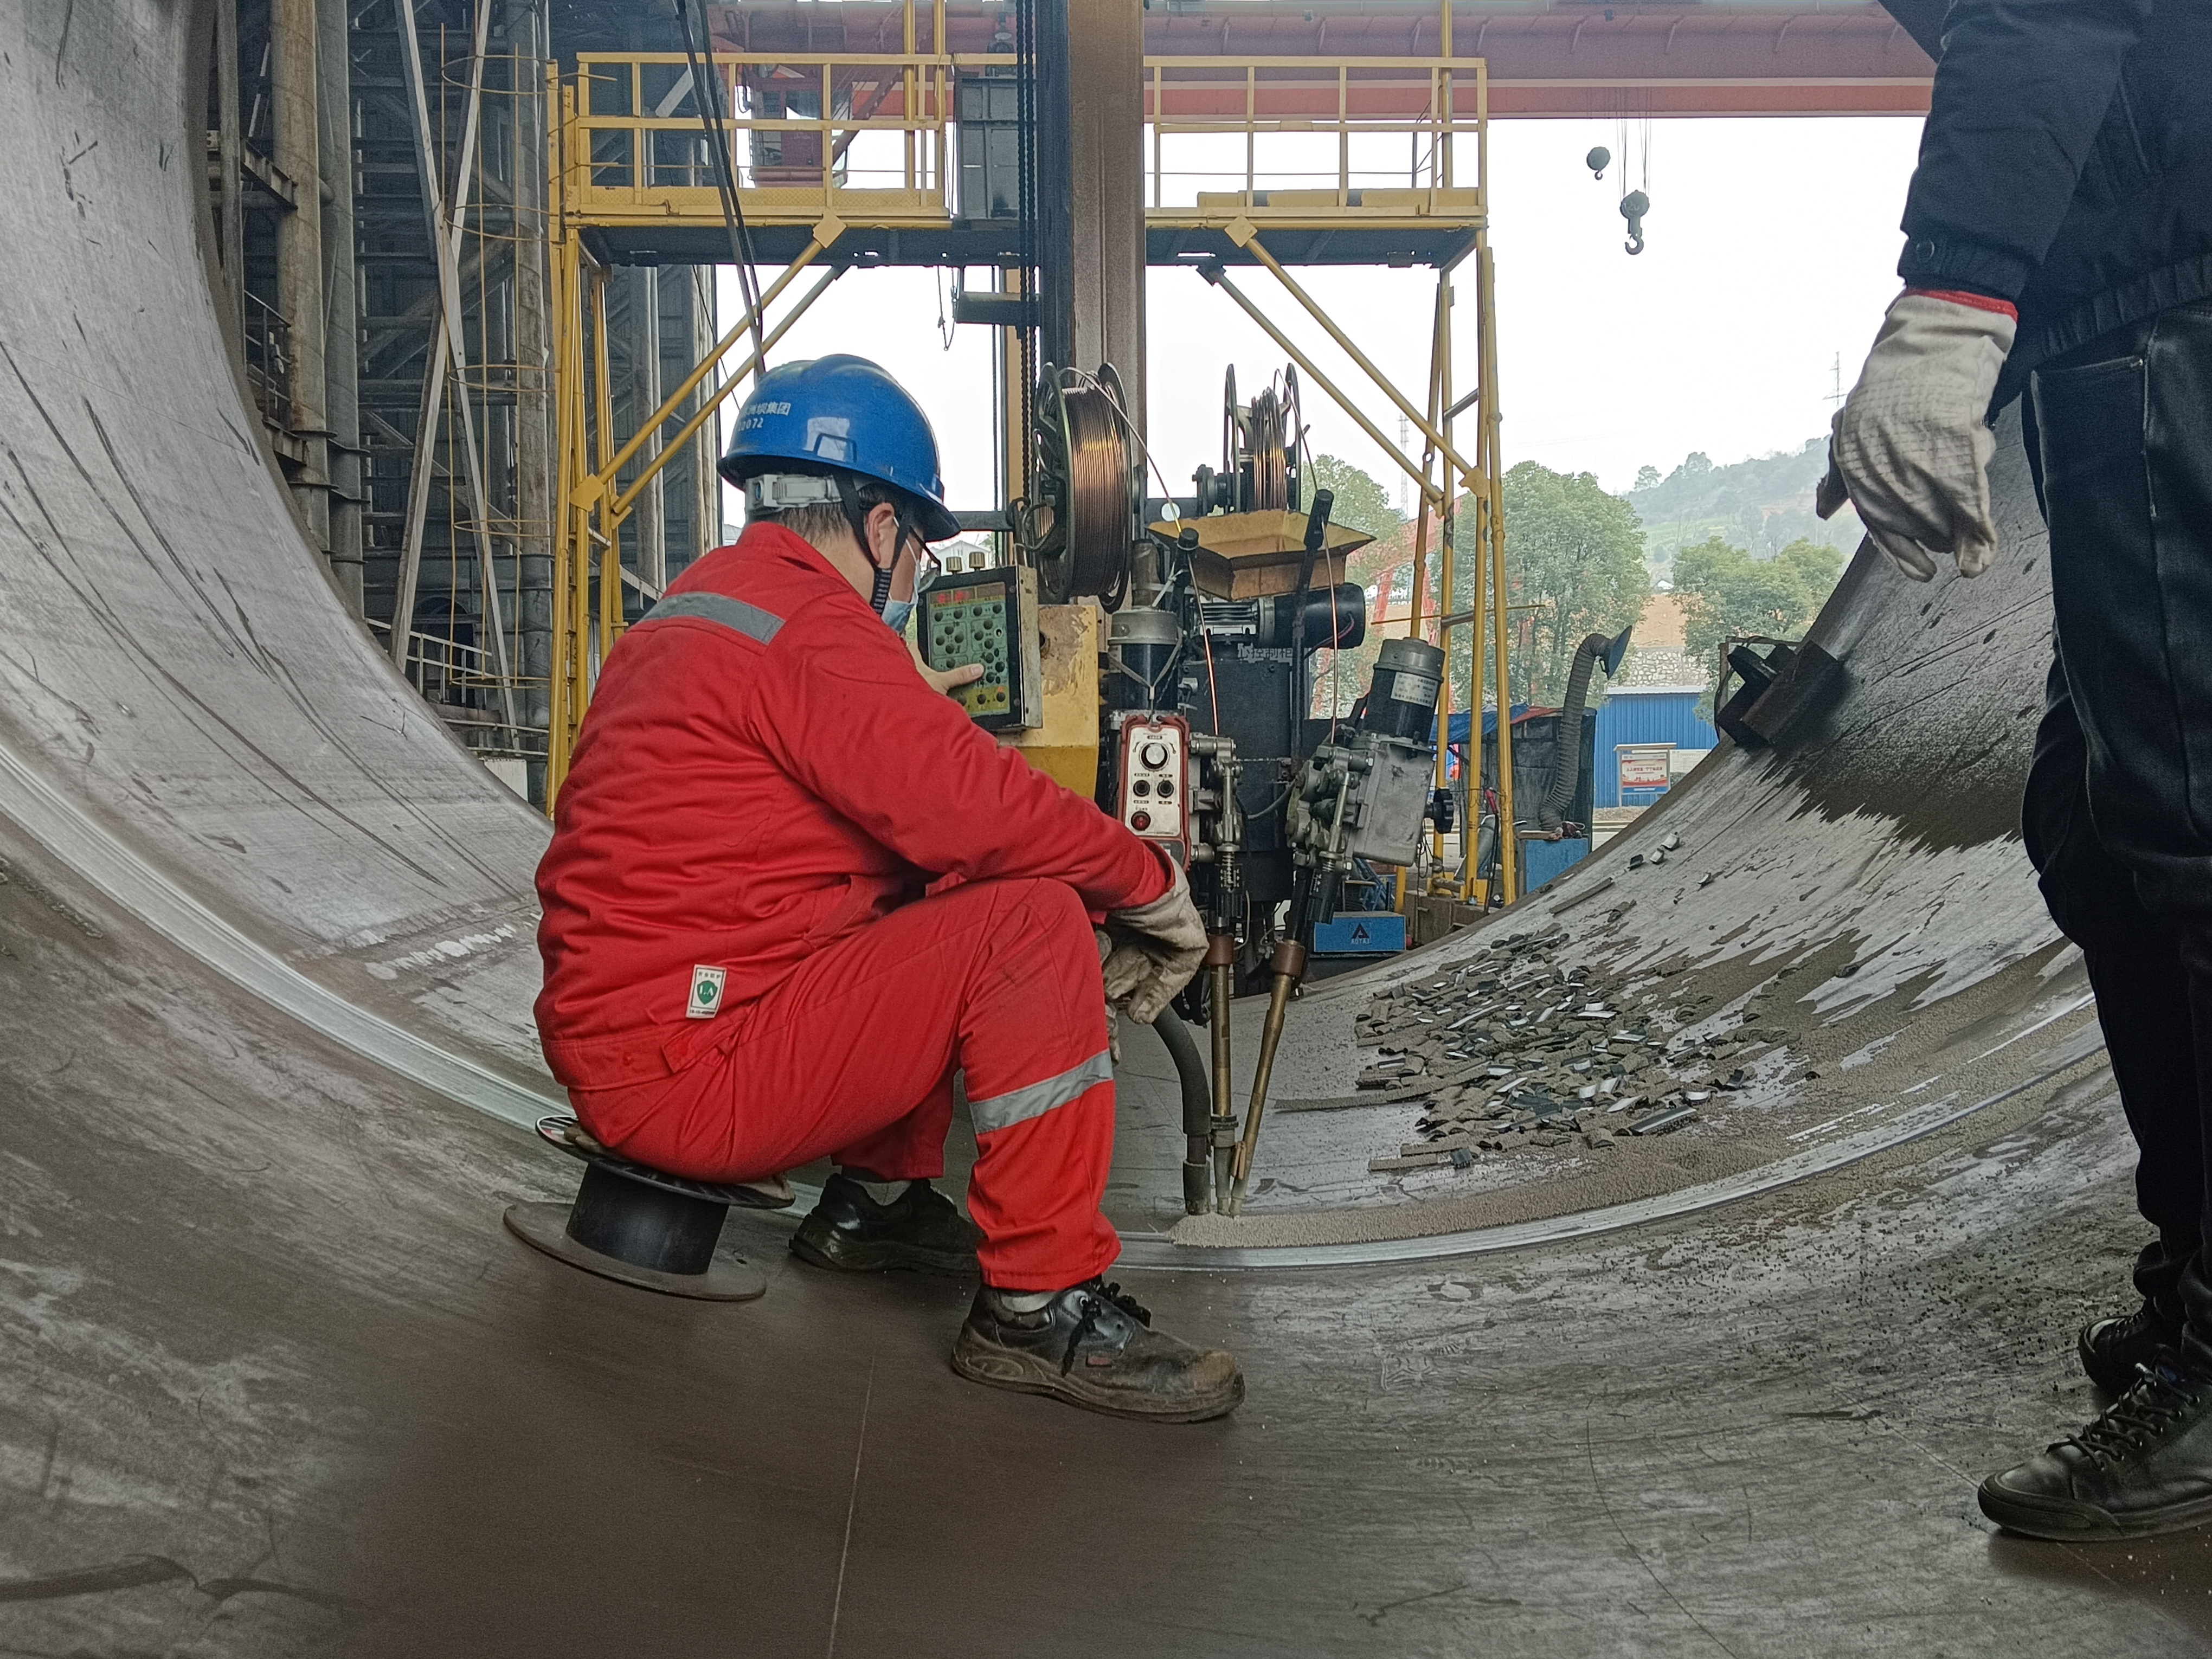
SGS焊接知识小百科:浅析ASME SA213 T91材料及其焊接性 原创
ASME SA213 T91(简称T91)是一种高合金马氏体耐热钢。该材料是在12Cr1MoV钢的基础上,通过降低碳含量并将铬含量提高至约9%,使得基体中固溶更多的铬,从而在高温环境下具备优良的抗氧化和耐腐蚀性能。同时,该材料严格控制硫和磷的含量,并添加少量钒、铌等元素,以形成细小而稳定的合金碳化物,从而提升其高温强度。因此,T91广泛应用于电力及石油化工等行业,尤其是在超临界和超超临界发电设备中。 关于T91材料的焊接性,由于T91合金元素含量较高,焊接性较差,焊接过程中容易出现如下缺陷:1. 冷裂纹:在焊接过程中,T91材料可能由于快速冷却而生成粗大的马氏体结构,这些结构较为脆硬,易导致冷裂纹的发生。2. 软化层:如果T91焊接后,冷却速度较慢,则会在热影响区内产生软化层。3. 应力腐蚀裂纹:焊接过程中,T91也容易出现应力腐蚀裂纹问题。 所以在T91材料的焊接中,应注意如下事项:1. 预热:预热温度一般选在200~250℃。若预热温度过高,会导致接头冷却速度降低,从而可能在焊接接头
2026-09-24 00:00:00 技术文章 阅读:376转版Q&A | ISO 9001:2026核心变化要点 高频问题答疑(第一期) 原创
2026年9月16日,国际标准化组织(ISO)在官网正式发布ISO 9001:2026《质量管理体系 要求》。 面对本次标准换版升级,企业该如何快速把握核心变化?SGS首场ISO 9001:2026新版解读全国线上研讨会已顺利举办。针对直播过程中大家集中提出的高频疑问,我们特邀SGS技术专家为大家答疑解惑。 ISO 9001:2026 常见问答答疑 问:新标准发布后,若尚未到旧版标准证书的监督审核周期,本次监督审核是否会直接按照 2026 版新标准要求执行? 答:过渡期内,客户未主动申请转版前,监督审核仍以ISO 9001:2015为准则;企业可结合监督审核同步申请转版审核。 问:ISO 9001:2015版升级至2026版的体系换版,官方过渡期时间要求是什么? 答:IAF规定标准发布后设置3年过渡期,即自2026年9月16日至2029年9月30日,2015版证书在此期间有效,企业需在过渡期内完成转版换证 问:体系换版升级,在原有2015版文件基础上修订、增补新版要求内容,不重新编写全套
2026-09-22 00:00:00 技术文章 阅读:638
SGS护航方案∣调味品“真”相如何鉴别?多技术组合识别掺假风险
调味品及香辛料类产品原料来源广、供应链复杂、加工形式多样,部分产品经加工后原料特征不易辨识,食品真实性风险较为突出。 2019年至2021年,欧盟委员会组织开展香辛料和香草真实性协调控制计划,对1,885份样品进行了近1万项分析。结果显示,胡椒和孜然样品中被认为存在掺假风险的比例分别为17%和14%。 (数据来源:欧盟委员会《Herbs and spices (2019–2021)》) 主要市场监管要求 全球主要市场通过食品安全、标签及消费者权益保护等相关法律法规,对食品掺假、标签不实和误导消费者等行为进行监管,以保障食品安全、产品真实性及消费者知情权。 中国:《中华人民共和国食品安全法》明确禁止生产经营掺假掺杂的食品,同时规定食品和食品添加剂的标签、说明书,不得含有虚假内容。 欧盟:欧盟《一般食品法》强调保护消费者利益,要求防止食品欺诈、掺假及其他可能误导消费者的行为。 美国:美国《联邦食品、药品和化妆品法》禁止任何掺假或标签不实的食品进入州际贸易。 调味品常见掺假方式 从原料采购、生
2026-09-21 11:32:02 技术文章 阅读:269
「SGS独家解读」PPWR欧盟新包装法规已生效要求及合规指南
PPWR欧盟包装法规已于2026年8月12日全面施行。 不少企业存在这样的认知误区:做重金属检测、编一份技术文件和合格声明(DoC)、再去欧盟做生产商注册拿到注册号,就算完成PPWR合规。 但这一理解并不完整,会导致企业遗漏多项已经生效的强制义务。PPWR规定了很多要求,有的已经生效,有的将在未来几年后才生效。 PPWR的合规不是“单点检测项目”,而是一个义务体系。 PPWR已生效要求 企业目前普遍开展的重金属检测,最多覆盖法规第5(4)条的一部分;做技术文件和DoC,主要覆盖第15(2)条;做生产商注册,也只是EPR义务的入口。很多已生效要求仍可能未被覆盖。 实际上,2026年8月12日后,PPWR已经生效的要求有: 第5(4)条:限制包装中的重金属不超标 第5(1)条:关注物质(SoC)最小化 第15(6)条:确保包装带有制造商的可识别信息 第18(3)条:确保包装带有进口商可识别信息(适用时) 第15(5)条:确保包装带有包装的型号、批号或系列号或其他便于识别的标识 第15(2)条
2026-09-21 00:00:00 技术文章 阅读:460
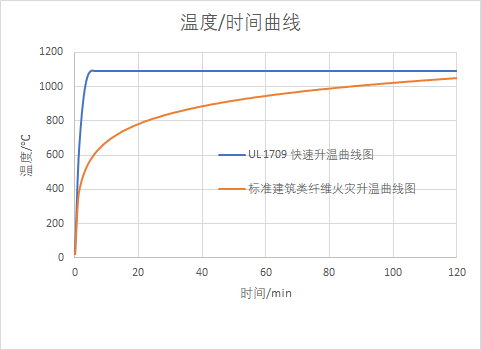
5分钟升温至1093℃!UL 1709钢结构防护材料快速升温耐火试验 原创
在海上石油平台、FPSO、LNG接收站、炼油厂、化工装置、天然气处理站及氢能工厂等场景中,一旦碳氢燃料泄漏起火,烃类火灾会瞬间爆发,在几分钟内达到超过1000℃的高温。在这样的极端升温冲击下,钢结构会快速软化、失稳、丧失承载能力,整套装置、建筑结构随时面临坍塌的风险 。 一、什么是 UL 1709? 全称《结构钢防护材料快速升温耐火试验标准》 Rapid Rise Fire Tests of Protection Materials for Structural Steel UL 1709 的核心目标是评价:防火保护材料在极端快速升温火灾条件下,能否有效保护钢结构,使其保持承载能力。与建筑领域广泛采用的 ASTM E119、UL 263 等纤维素火(Cellulosic Fire)标准相比,UL 1709 模拟的是石油、天然气等碳氢化合物燃烧产生的烃类火灾。 该类火灾具有以下特性: 升温极快 热通量极高 钢结构失效时间短 救援窗口极小 因此,许多国际工程规范明确要求采用 UL 1709
2026-09-18 14:13:24 技术文章 阅读:387